들어가며
최근 AI가 보급되면서, AI의 불모지였던 제조 현장에도 비전 AI 검사 솔루션이 적용된 사례를 심심치 않게 볼 수 있습니다. 하지만 실제 성과로 이어진 사례는 그에 비해 드뭅니다.
이유는 단순합니다. 비전 검사의 성과는 결국 양불 판정 하나로 갈리고, 판정을 하려면 먼저 무엇이 불량인지가 정해져 있어야 합니다. 그런데 공정 초창기에 AI 솔루션을 도입하는 현장에서는 그 양불 기준부터 불명확한 경우가 많습니다. 기준이 없으면 AI가 아무리 정확하게 봐도 판정을 내릴 수 없습니다.
그래서 저희 아이티브에이아이는 "공정의 기준을 저희가 함께 세우자"에서 출발했습니다.
이번 현장이 그런 경우였습니다. 수소 실린더에 들어갈 플라스틱 라이너를 녹여 붙이는 처음 만들어진 공정이라, 융착 비드가 몇 mm여야 양품인지 정해진 숫자가 없었습니다. 저희는 판정보다 기준을 세울 숫자를 먼저 만들었고, 그 숫자로 기준을 세웠습니다. 이 시스템은 지금 양산 공정의 일부로 돌아가고 있습니다.
이 글은 그 과정입니다. 저희 모니터링·분석 솔루션 ITIV Insight로 무엇을 쟀고, 기준을 어떻게 세웠는지 순서대로 정리했습니다.
1. 어떤 공정인가
수소를 담는 실린더 안쪽에는 플라스틱 라이너가 들어갑니다. 수소가 새지 않도록 막는 층입니다. 이 현장은 라이너 두 개를 세로로 맞대고, 끝단을 녹여 하나로 붙이는(융착) 공정입니다.
그림 1. 라이너 두 개를 녹여 붙이면, 접합부 안쪽에 비드가 생깁니다
녹은 재료는 접합부에서 밀려 나와 띠 모양의 비드를 만듭니다. 비드는 두 라이너가 고르게 녹아 붙었는지를 눈으로 확인할 수 있는 흔적입니다.
수소버스의 수소 탱크로 활용되는 제품이기 때문에. 접합부 한 곳의 결함이 실린더 전체의 문제가 되겠습니다.
따라서, 라이너 융착 공정은 전체 공정 중 품질 관리를 특히 엄격하게 해야 하는 공정입니다.
그런데 새로 만들어진 공정이라, 어떤 비드가 좋은 비드인지를 아직 아무도 숫자로 말할 수 없었습니다.
2. 먼저, 비드를 숫자로 바꿨습니다
기준을 세우려면 먼저 잴 수 있어야 합니다.
라이너 안쪽에 카메라 3대가 둘레를 나눠 보고 있습니다. 한 번 찍은 뒤 위치를 바꿔 한 번 더 찍으면, 접합부 둘레가 사진 6장에 나뉘어 담깁니다.
그림 2. 카메라 3대가 두 번 찍어 둘레를 6장으로 나눠 담습니다
AI 모델이 사진마다 비드를 찾고, 사진을 20구간으로 나눠 구간마다 폭을 잽니다. 검사 화면에는 이 6장이 한꺼번에 나옵니다.
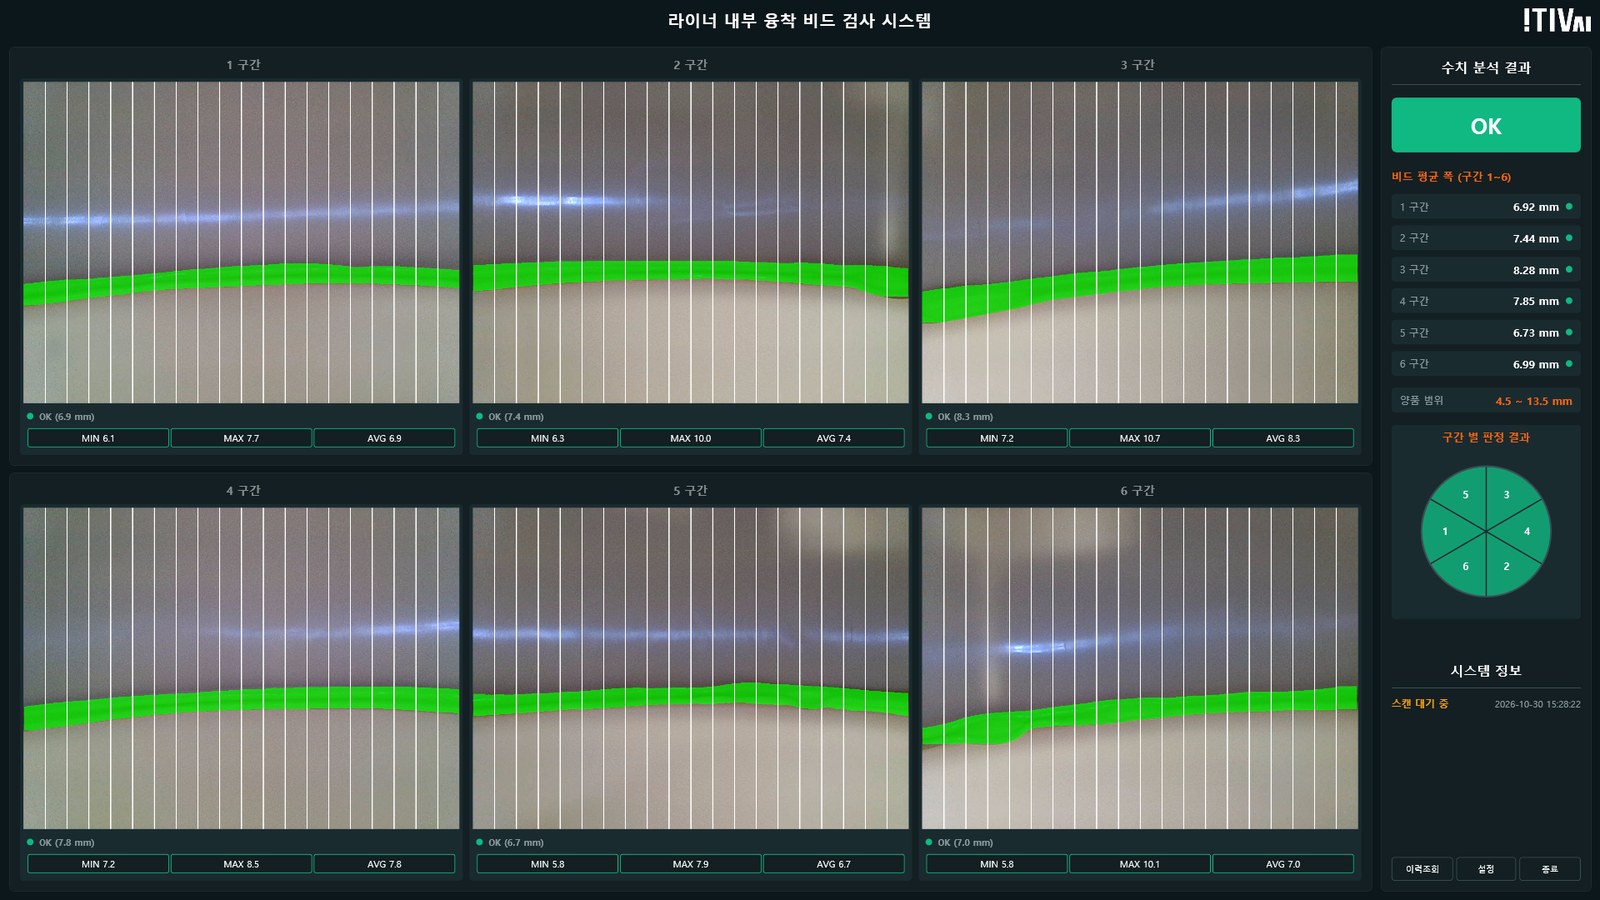
그림 3. 검사 화면 — 사진 6장, 구간별 폭, 종합 판정
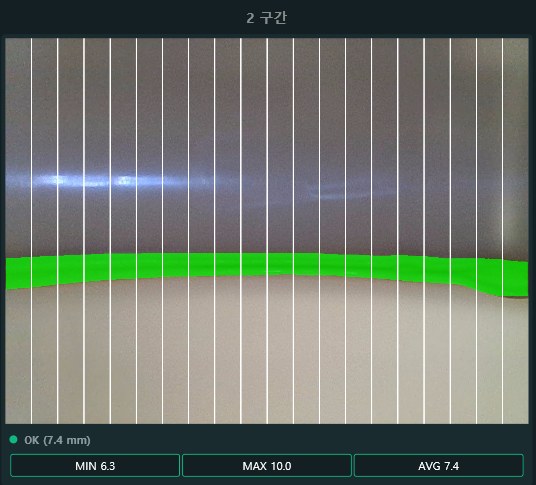
그림 4. 사진 한 장 확대 — 초록 띠가 AI가 찾은 비드, 세로선이 측정 구간
눈으로 보면 "대체로 괜찮다"로 뭉뚱그려지던 차이가, 여기서는 구간마다 숫자로 남습니다. 이 숫자가 기준의 재료가 됩니다.
3. 처음에는 넓게 두고 모았습니다
기준이 없는 상태에서 처음부터 범위를 좁게 잡으면, 진짜 불량과 정상적인 편차를 구분할 수 없습니다. 그래서 처음에는 양품 범위를 넓게(3~15mm) 두고, 판정보다 측정값을 모으는 데 집중했습니다.
9월 현장 데이터 중 제품 46개의 구간 폭 분포입니다.
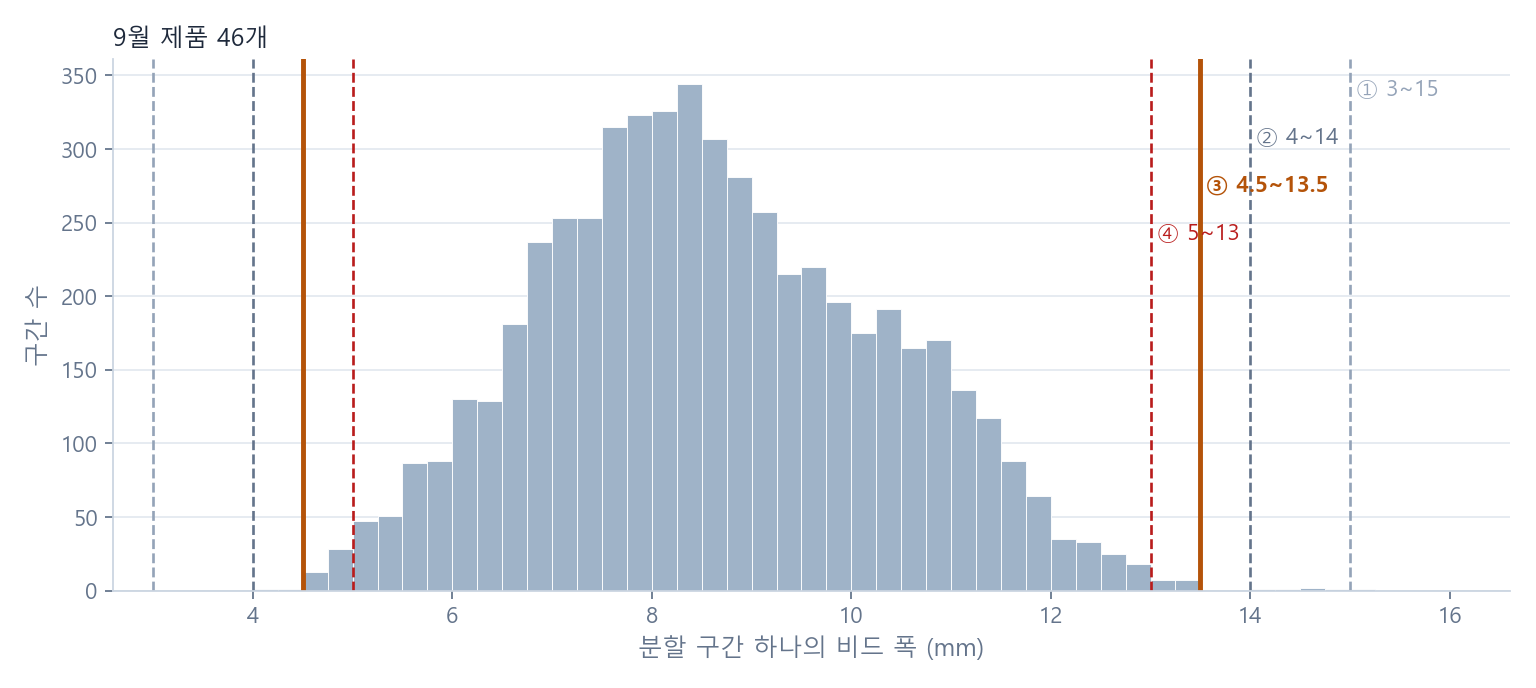
그림 5. 구간 폭의 분포와 단계별 양품 범위
| 항목 | 값 |
|---|---|
| 중앙값 | 8.47mm |
| 하위 1% / 상위 1% | 5.05mm / 12.57mm |
| 최소 / 최대 | 4.11mm / 15.12mm |
절반이 7.4~9.8mm에 몰려 있고, 양 끝으로 갈수록 드물어집니다. 정상 편차가 어디까지인지가 여기서 보이기 시작했습니다.
4. 기준을 조금씩 좁혀 갔습니다
4.1 꺾이는 지점이 있습니다
범위를 한 단계씩 좁히며 NG 제품이 몇 개가 되는지 봤습니다. 판정 규칙은 시스템과 같습니다. 구간 하나라도 벗어나면 그 제품은 NG입니다.
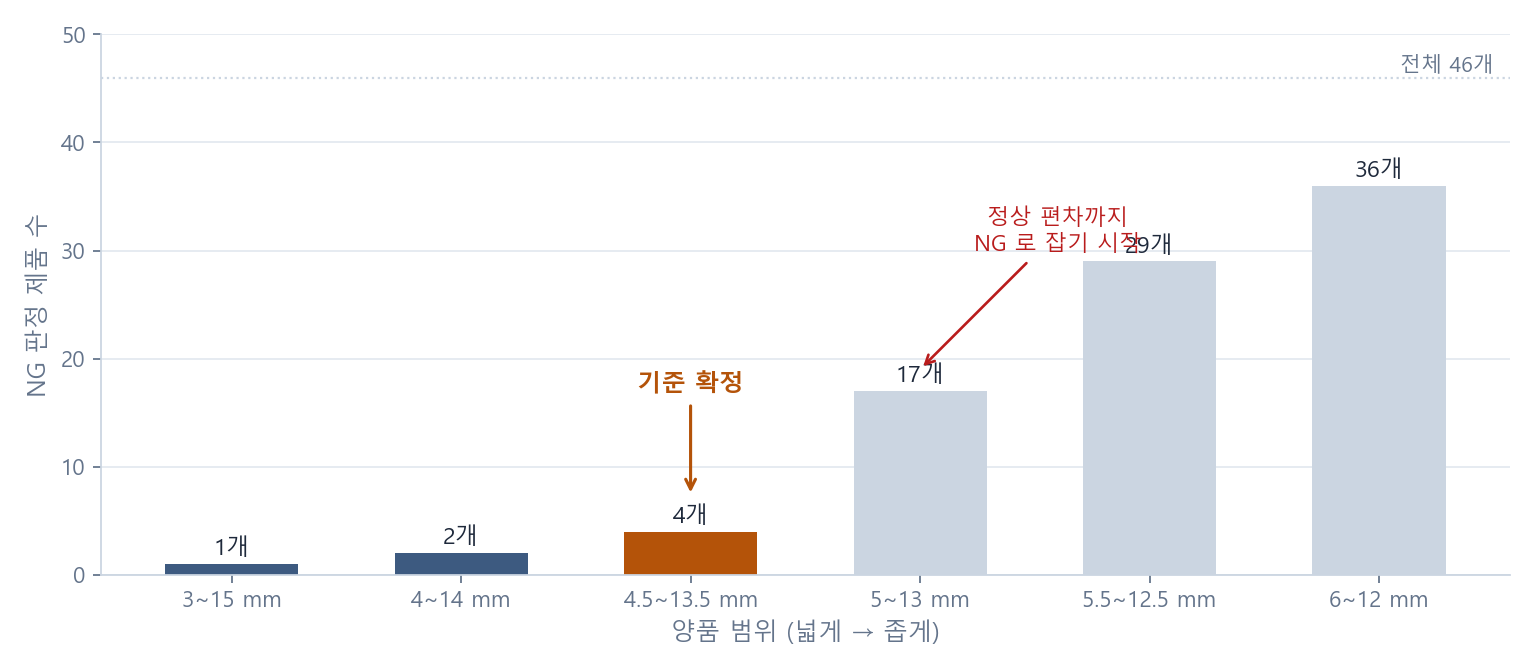
그림 6. 양품 범위를 좁혀 갈 때 NG 판정 제품 수 (제품 46개)
| 단계 | 양품 범위 | 벗어난 구간 | NG 제품 |
|---|---|---|---|
| ① | 3 ~ 15mm | 1 | 1개 |
| ② | 4 ~ 14mm | 6 | 2개 |
| ③ | 4.5 ~ 13.5mm | 8 | 4개 |
| ④ | 5 ~ 13mm | 63 | 17개 |
| ⑤ | 5.5 ~ 12.5mm | 204 | 29개 |
③까지는 NG가 몇 개씩만 늘어납니다. 잡히는 것은 분포 밖으로 튀어나온 구간들입니다. 그런데 ④에서는 한 단계 좁혔을 뿐인데 4개에서 17개로 뜁니다. 정상 편차까지 불량으로 잡기 시작한 것입니다.
그래서 꺾이기 직전인 4.5~13.5mm를 기준으로 정했습니다.
근거는 저희가 만들고, 확정은 고객과 함께 했습니다. 단계마다 어떤 제품이 왜 NG가 되는지를 숫자와 화면으로 보여 드렸고, 고객은 그것을 실제 제품과 맞춰 보며 기준을 확정했습니다.
4.2 기준이 생기자, NG를 설명할 수 있게 됐습니다
좁힌 기준에서 NG가 된 제품입니다.
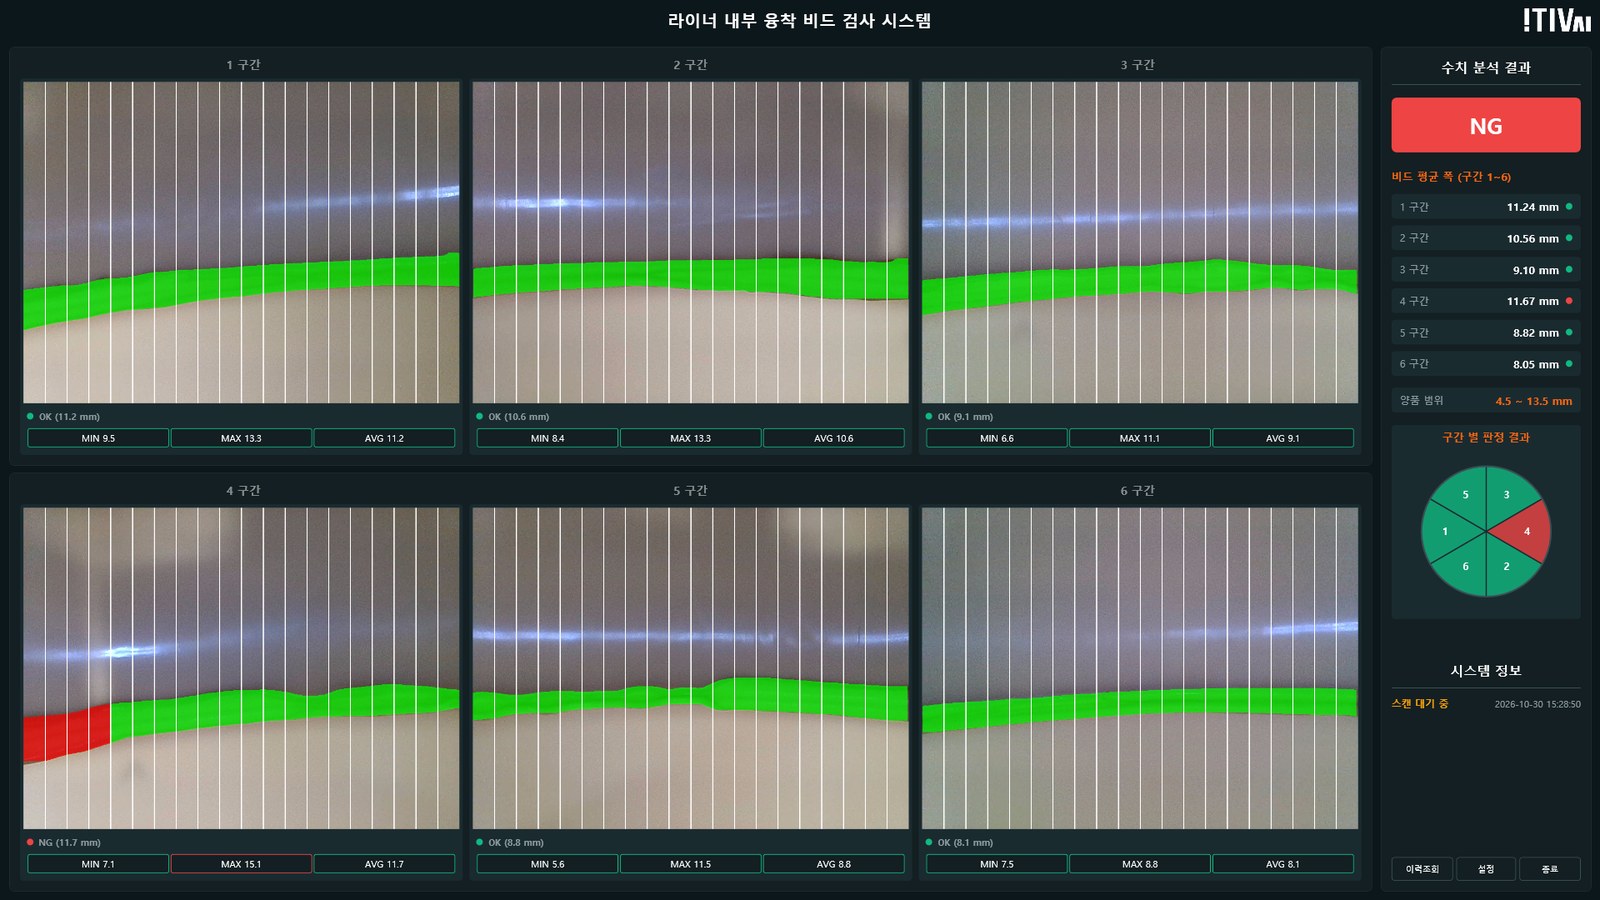
그림 7. NG 제품 — 4구간 사진의 시작 부분만 기준을 벗어났습니다
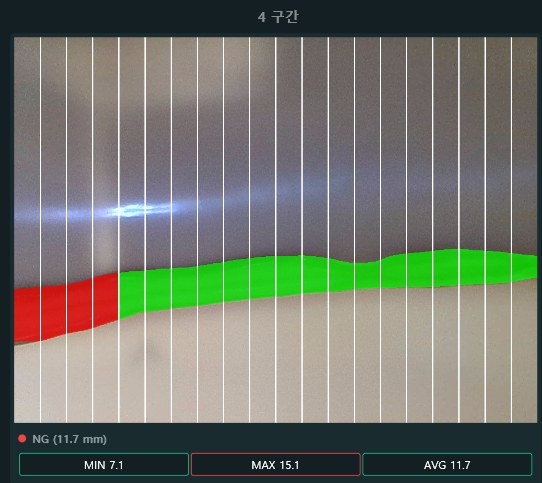
그림 8. 4구간 확대 — 빨간색이 기준을 벗어난 구간
다섯 장은 정상이고, 한 장의 왼쪽 끝 몇 구간만 비드가 넓게 퍼져 있습니다. "어딘가 이상하다"가 아니라 **"이 사진의 이 위치가 기준보다 이만큼 넓다"**로 말할 수 있어, 조업자가 바로 확인하고 원인을 찾아갈 수 있습니다.
5. 기준이 mm라면, mm부터 맞아야 합니다
기준을 mm로 세웠으니, 시스템의 mm가 실제와 맞아야 그 기준이 의미를 가집니다. 라이너 안쪽에 눈금 테이프를 붙이고 구간마다 직접 잰 값과 비교했습니다.
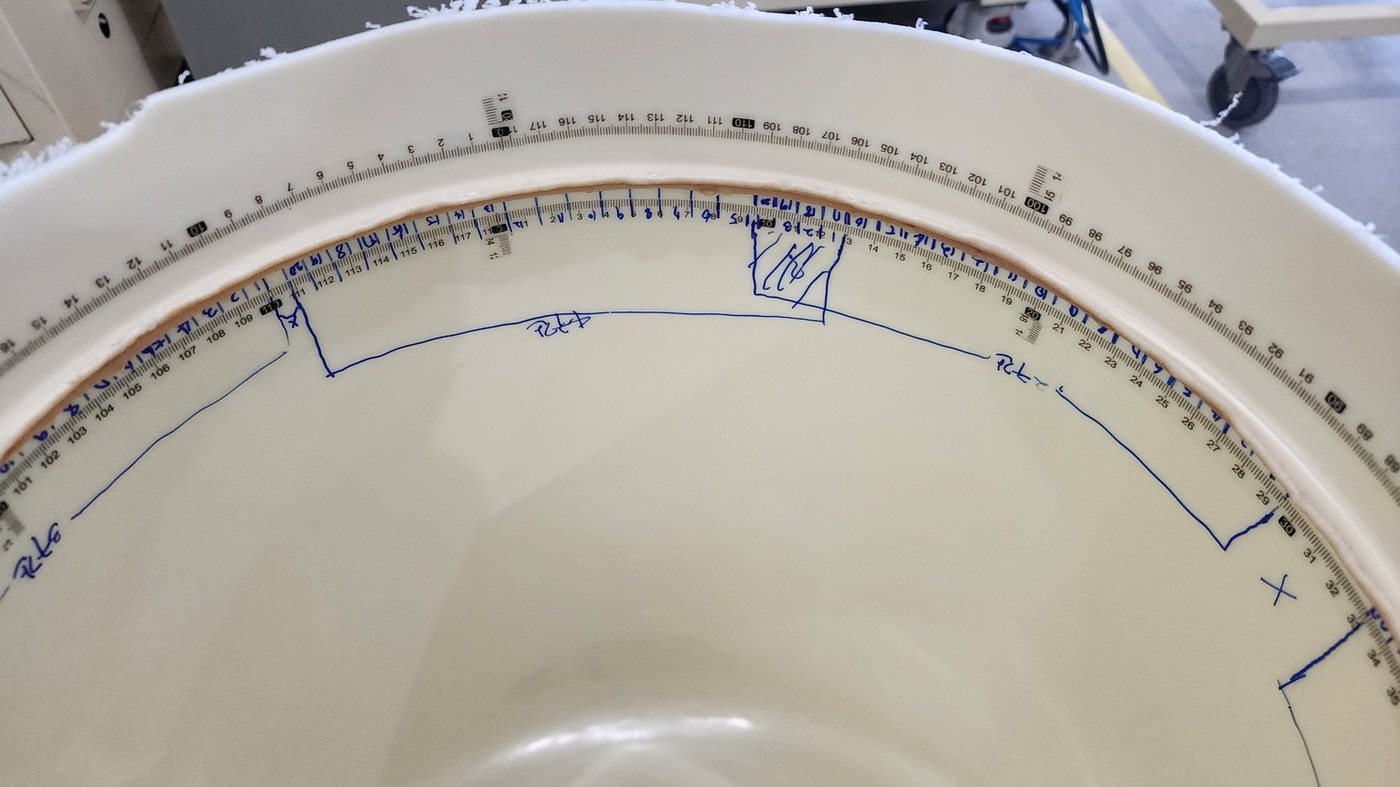
그림 9. 실측 현장 — 접합부 위아래에 눈금 테이프를 붙이고, 카메라별로 찍히는 범위를 표시했습니다
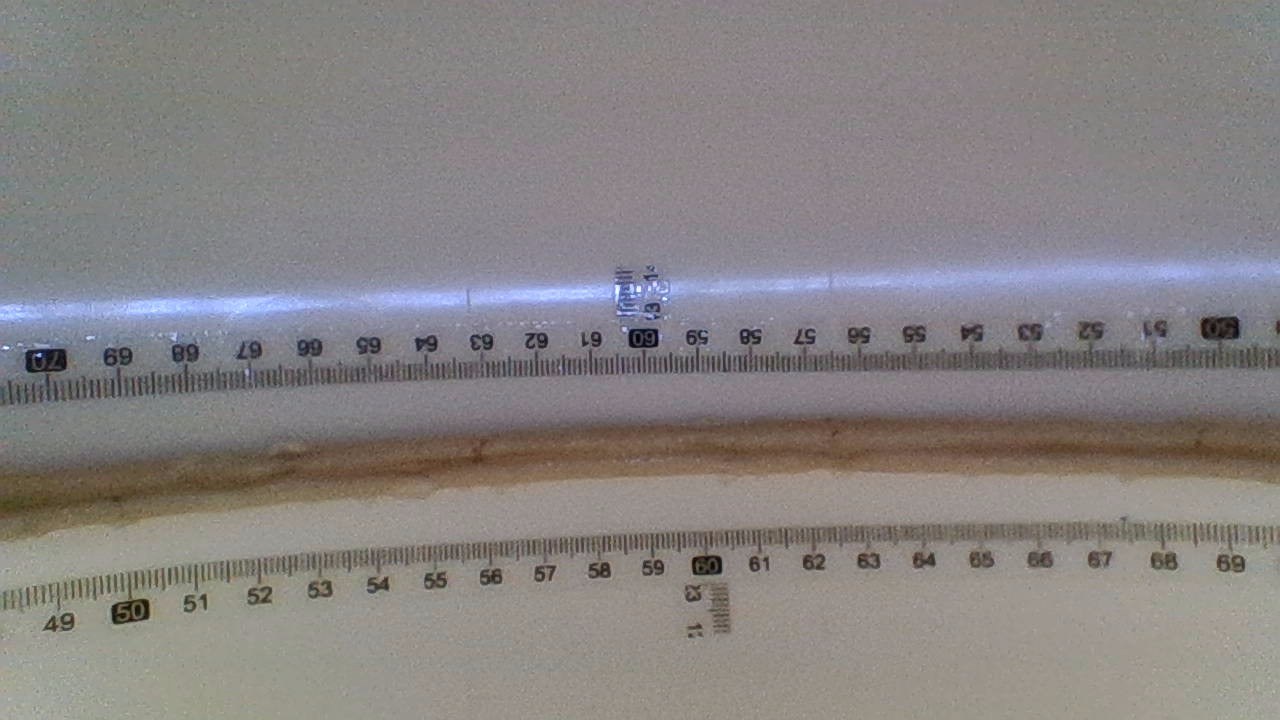
그림 10. 실측 때 카메라가 찍은 사진 — 비드 위아래 눈금으로 실제 폭을 읽습니다
이렇게 읽은 실제 폭을 같은 위치의 시스템 측정값과 나란히 놓았습니다.
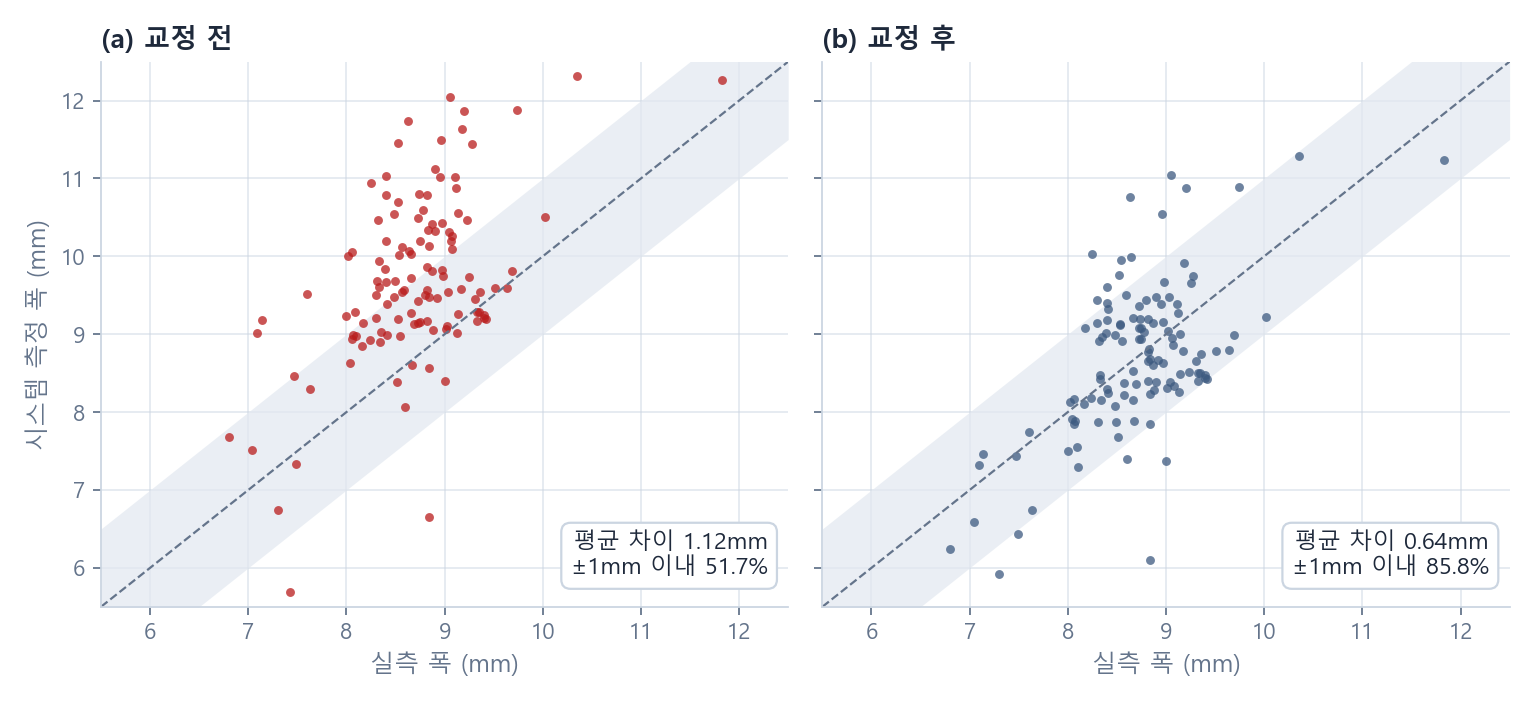
그림 11. 실측 폭과 시스템 측정 폭 (점선 = 완전 일치)
| 구분 | 평균 차이 | ±1mm 이내 |
|---|---|---|
| 교정 전 | 1.12mm | 51.7% |
| 교정 후 | 0.64mm | 85.8% |
카메라마다 촬영 거리가 달라 1픽셀이 담는 길이가 다르고, 원통 안쪽을 찍기 때문에 화면 가운데와 가장자리의 배율도 다릅니다. 곡률 보정 위에 카메라별 환산 계수를 실측에 맞춰, 차이를 절반 가까이 줄였습니다. 교정 후 수치는 교정에 쓰지 않은 사진으로 확인한 값입니다.
6. 그리고 양산 공정 안으로
기준이 정해지자, 검사 결과가 비로소 판정이 되었고 그 판정이 설비로 전달되기 시작했습니다.
| 구성 | 상태 |
|---|---|
| AI 비드 인식 · 구간별 폭 측정 · 판정 | 양산 공정에서 운영 중 |
| 설비 연동 (시작 신호 · 바코드 · 판정 송신) | 운영 중 |
| 측정값 교정 (곡률 보정 · 카메라별 계수) | 적용 완료 |
| 양불 기준 | 현장 데이터로 수립, 운영 중 조정 가능 |
모든 판정은 그 시점의 양품 범위와 함께 이력으로 남습니다. 기준을 좁혀 온 과정도 이력 안에 그대로 보이기 때문에, 기준을 다시 조정할 때도 같은 방식으로 근거를 확인할 수 있습니다.
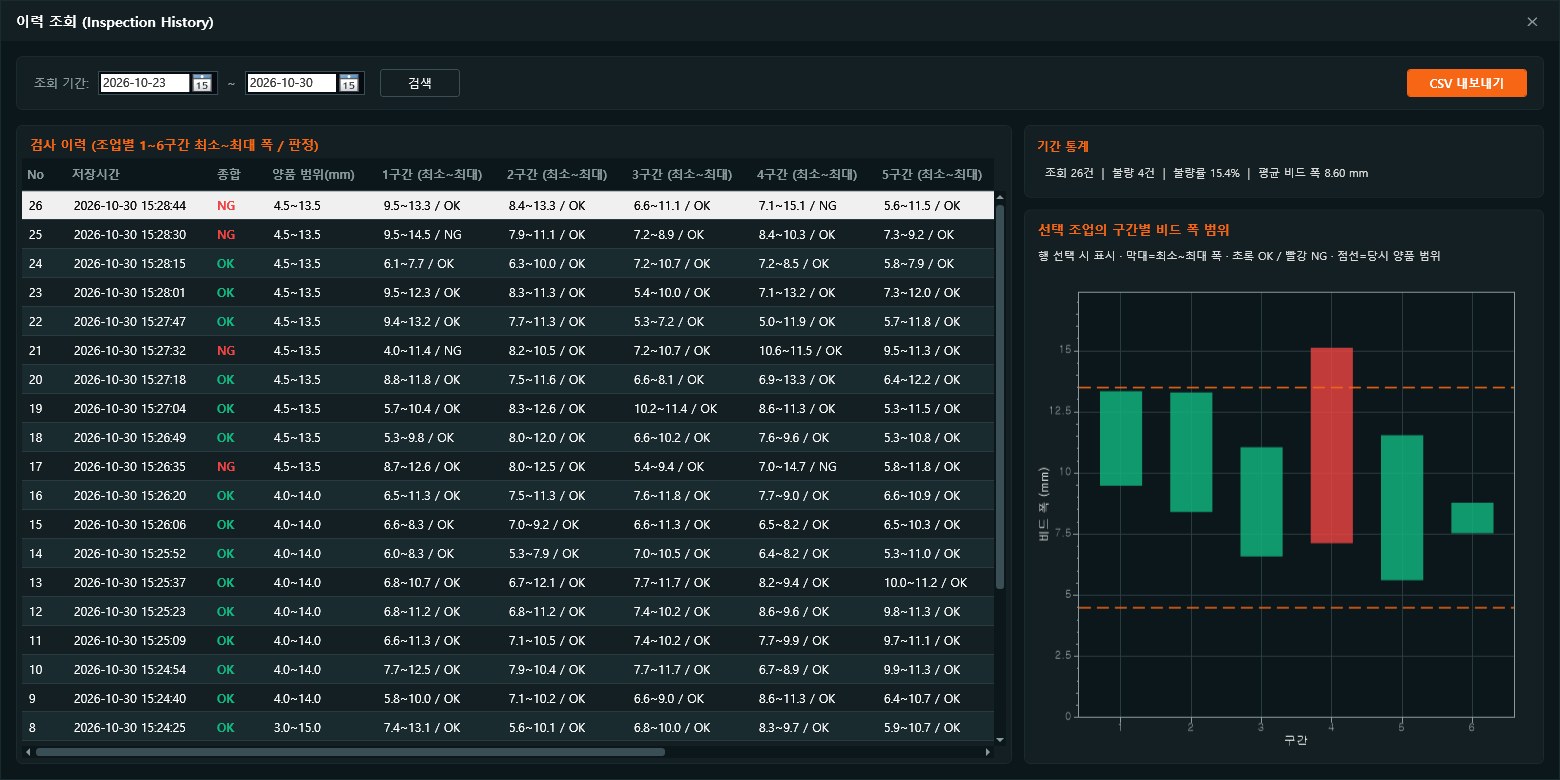
그림 12. 이력조회 — 조업별 판정, 적용된 양품 범위, 구간별 폭
7. 맺음
처음의 질문으로 돌아가 보면, 비전 AI 검사가 성과로 이어지지 못하는 이유는 AI가 잘 보지 못해서가 아니라 판정할 기준이 없어서인 경우가 많습니다.
- 비드를 AI로 찾고 구간마다 폭을 재서, 눈으로 보던 품질을 숫자로 바꿨습니다
- 처음에는 넓게 두고 측정값부터 모은 뒤, 분포를 보며 기준을 한 단계씩 좁혔습니다
- 정상 편차까지 잡기 시작하는 지점을 보여 드려, 고객과 함께 기준을 확정했습니다
- 그리고 지금 이 모든 것이 양산 공정 안에서 돌아가고 있습니다
ITIV Insight는 기준이 있는 공정에서는 그 기준을 지키는 도구가 되고, 기준이 없는 공정에서는 기준을 만드는 도구가 됩니다.
품질 기준이 아직 정해지지 않은 공정, 사람의 눈에 의존하고 있는 검사를 고민하고 계시다면 언제든 문의해 주세요.